| 欢迎进入方生模具厂_官网! | 网站地图 | 联系我们 |

|
||
|
||
发布时间: | 点击:0 次
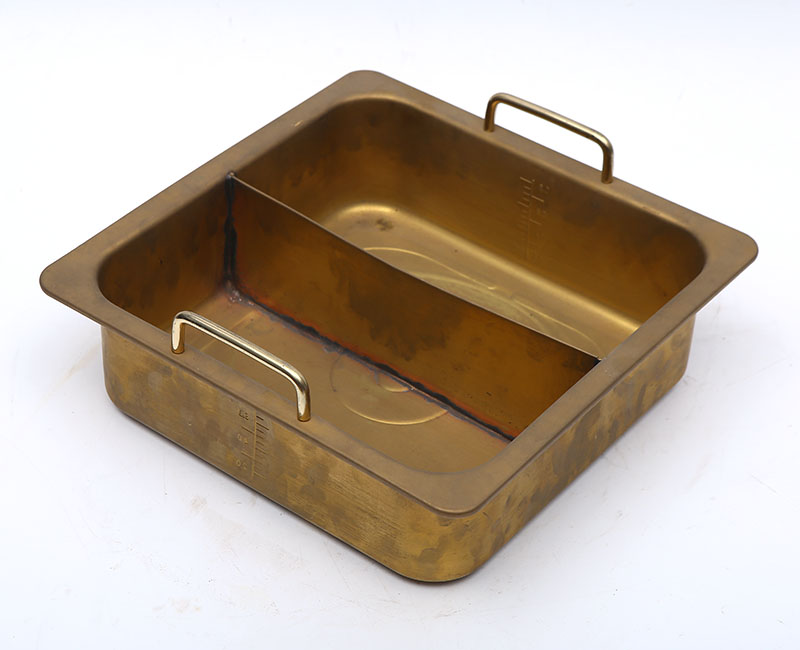
##拉伸模具挤切工艺:金属成形的精妙平衡在现代制造业的精密舞台上,拉伸模具挤切工艺以其独特的魅力,扮演着连接设计与实体的关键角色!

这一工艺并非简单的切割或塑形,而是一场力与形、刚与柔的精密对话,是金属在模具引导下经历蜕变与重生的艺术过程。
拉伸模具挤切工艺,本质上是将金属板材置于专门设计的模具之间,通过施加压力使其发生塑性变形,同时完成边缘的精密切割?

这一过程融合了拉伸与剪切的双重作用:模具的凸模部分向下运动,与凹模协同,首先使材料按预定形状延展变形,达到所需深度或轮廓。
具体来说,
紧接着,模具特定的剪切刃口在行程末端或特定阶段精确作用,将已成形的零件从坯料上分离,或完成内部孔洞、复杂边缘的切割?
整个过程一气呵成,确保了零件形状、尺寸的一致性,以及边缘的高水准?
从实际操作来看,
该工艺的核心优点在于其高效与精密的完善统一!
相较于将拉伸成形与后续机械切割分步进行的传统方法,挤切工艺实现了工序集成,显著减少了生产节拍、设备占用和二次定位误差;
换个角度看,
它尤其适用于需要复杂立体形状且边缘要求光洁、无毛刺的零件制造,如某些电子器件外壳、精密五金件、汽车内饰部件等?
在模具闭合的瞬间,材料同时经历着流动、延展与分离,这要求模具设计必须精确计算材料的流动特性、变形程度与剪切时机,任何微小的失衡都可能导致起皱、撕裂或尺寸超差!
落实到具体场景中,
然而,驾驭这门工艺绝非易事,其背后是对材料科学、力学与精密制造的深刻理解?

首要挑战在于模具设计的出色精准。

工作部件的间隙、圆角半径、剪切刃口的角度与锋利度,必须与材料的厚度、硬度、延展性精确匹配。
例如,过小的拉伸圆角可能导致材料过度变薄甚至破裂。

而不恰当的剪切间隙则会产生过大毛刺或加速模具磨损。
这里有个细节值得展开说,
对材料性能的掌控至关关键?
不同牌号、不同批次的金属板料,其屈服强度、硬化指数各异,需要工艺参数进行相应调整。
在此基础上,
此外,润滑条件、压边力的控制、设备速度与吨位的筛选,共同构成了一个复杂的工艺参数矩阵,需要反复调试与优化。以找到那个使材料“顺从”变形而又“干脆”分离的完善平衡点;

展望未来,随着制造业向智能化、轻量化与定制化深度迈进,拉伸模具挤切工艺正迎来新的演进维度。
新材料如高强钢、铝合金、复合板材的广泛应用,要求工艺不断突破变形极限!
除此之外,
智能制造工艺的融入,如基于数值模拟的模具优化设计、实时传感与自适应控制系统的应用,将使得工艺调试更高效、过程更稳定、水准更可控。
同时,对微观成形机理的深入研究,将帮助工程师更精准地预测和防止缺陷,进一步提升工艺窗口。
进一步说,
,拉伸模具挤切工艺犹如一位沉默的雕塑家,在吨位压力与毫米间隙之间,以冷静精确的运动,赋予冰冷金属以预期的形态与功用?
它不仅是金属加工的一种方法,更是人类智慧将材料性能发挥到出色的体现!
回到实际问题上,
在迈向制造强国的道路上,持续深化对这类关键工艺的理解与创新,对于提升基础制造水平、保障货品水准具有关键意义!
每一次完善的挤切成形,都是力学之美与工业之需的和谐共鸣;
以上就是关于拉伸模具挤切工艺的一些实操经验。不同场景下可能会有差异,具体问题还是得具体分析。有拿不准的地方,多问多查总不会错。
如若转载,请注明出处: