| 欢迎进入方生模具厂_官网! | 网站地图 | 联系我们 |

|
||
|
||
发布时间: | 点击:0 次
.jpg)
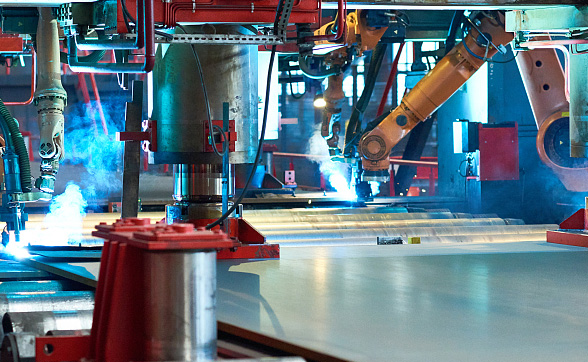
##拉伸模具:金属成型的无形之手在现代工业的宏大交响中,有一种工具虽不常现身于聚光灯下,却以其精密的“推手”之力,塑造着无数物品的雏形与骨架。
在实际做拉伸模具的介绍的时候,它,便是拉伸模具!

在实际做拉伸模具的介绍的时候,从手中精巧的易拉罐,到疾驰汽车的流线型覆盖件,再到航空航天器的关键部件,拉伸模具的身影无处不在。
具体来说,
它不仅是金属板材的塑形者,更是现代制造业从平面走向立体、从粗糙迈向精密的核心推手?
拉伸模具,顾名思义,是专门用于金属板材“拉伸”成型的一类模具!
从实际操作来看,
其工作原理,堪称力与形的艺术。

它不像冲裁模那样“快刀斩乱麻”,而是通过凸模与凹模的精密配合,对置于其间的金属坯料施加作用力,使材料在强大的拉应力下发生塑性变形,被“拉”入模腔。从而获得所需的中空立体形状。

这一过程,材料并非被切除,而是在模具的引导下重新分布、延展,犹如一位无形的雕塑家,以压力为刻刀,将平面的金属“画卷”缓缓塑造成立体的器物。

常见的拉伸制品,小至电子元件外壳、厨具水槽,大至汽车车门、油箱,其光滑的曲面与复杂的结构,都深深烙印着拉伸工艺的印记。
然而,要完成这样一场精密的金属变形之旅,并非易事!

模具自身的设计与制造,便是领先道高门槛。

凸、凹模的间隙必须精确计算,稍大则物品起皱,稍小则可能拉裂。

圆角半径需恰到好处,以引导材料顺畅流动,减少应力集中。
换个角度看,
模具材料的甄选也至关核心,常需使用高强度、高耐磨性的合金工具钢,并施以精湛的热处理工艺,以承受反复的巨大压力和摩擦!
这要求设计者不仅深谙材料力学、塑性成形原理,还需拥有丰富的实践经验;
落实到具体场景中,
而在实际生产过程中,挑战更为具体而严峻。
**“起皱”与“拉裂”**,这一对看似矛盾的孪生难题,始终是拉伸工艺需要平衡的核心矛盾。
这里有个细节值得展开说,
压边力的控制成为关键——压力不足,板材在切向压应力下失稳,形成皱褶。
压力过大,则会使径向拉应力骤增,导致材料在薄弱处断裂。
在此基础上,
此外,材料的各向异性、润滑条件、变形速度乃至环境温度,都会对成型结果产生微妙影响?
每一次新物品的开发,都是一次与材料特性对话、与物理极限博弈的过程;
除此之外,
正因如此,拉伸模具的术演进,始终围绕着如何更精准、更高效、更稳定地完成这场“拉伸之舞”!
传统的单动拉伸已变革出双动、甚至三动拉伸,以更独立地控制压边与成型过程!

液压成型、柔性成型等新工艺的涌现,为复杂曲面零件的制造提供了新路径。
进一步说,
而计算机术的融入,更是带来了创新性变化?
通过CAE(计算机辅助工程)软件进行成型过程仿真,可以在模具制造前预先发现潜在缺陷,优化工艺参数,大幅缩短试模周期,降低成本。
回到实际问题上,
数字化与智能化,正让拉伸模具从“经验驱动”迈向“数据驱动”的未来;

纵观制造业的变革,拉伸模具的水平在相当程度上衡量着一个国家金属精密成型的能力。
它连接着材料科学与物品制造,将设计师的创意转化为可触摸的现实。
搞清楚了这点,接下来就好理解了。
在追求轻量化、结构一体化的今天,其核心性愈发凸显;
这只塑造工业轮廓的“无形之手”,虽隐匿于车间之内,却强有力地推动着现代生活与科技进步的每一个坚实步伐!
关于拉伸模具的介绍能聊的还很多,这篇先说到这儿。后面会继续分享实际项目里遇到的一些特殊情况和处理办法,有疑问的可以留言交流。
如若转载,请注明出处: