| 欢迎进入方生模具厂_官网! | 网站地图 | 联系我们 |

|
||
|
||
发布时间: | 点击:0 次
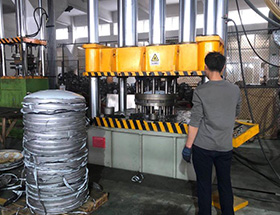

每次聊到冲压模具分几种类型,总有人觉得这事儿简单,随便弄弄就行。等到真上手了才发现到处是坑。这篇就把那些容易忽略的细节捋一捋。
冲压模具作为现代制造业中不可或缺的工艺装备,广泛应用于汽车、电子、家电、航空航天等众多领域。
具体来说,
它通过在压力机的作用下,对金属或非金属板材施加压力,使其产生分离或塑性变形,从而获得所需形状和尺寸的零件?
根据工艺特性、结构形式和工序组合方式的不同,冲压模具主要可以分为以下几种基本类型!
从实际操作来看,
**一、按工艺性质分类:分离与成形**这是最基础、最核心的分类方式,直接对应冲压的两大基本工序!
一.**冲裁模**:其核心作用是使材料沿封闭或敞开的轮廓线发生分离;
换个角度看,
根据分离目的不同,又可分为:***落料模**:从板材上冲下所需形状的制件,冲下部分为商品,剩余框架为废料。
***冲孔模**:在制件上冲出所需的孔洞,被冲下的部分为废料,剩余周边为商品!
落实到具体场景中,
***切断模**、**切口模**等:用于将材料部分分离或切开?

二.**成形模**:其核心作用是使材料在不破裂的前提下产生塑性变形,获得所需的形状。
主要包括:***弯曲模**:将平板毛坯或型材弯曲成一定角度和形状!
这里有个细节值得展开说,
***拉深模**:将平板毛坯冲压成开口空心件,或进一步改变空心件的形状和尺寸?
***翻边模**:将制件上的孔边缘或外缘翻成竖立的直边或一定角度的边缘;

***胀形模**、**缩口模**等:使空心件或管状件局部扩张或收缩。
在此基础上,
**二、按工序组合程度分类:从单工位到连续生产**这一分类反映了模具的自动化与集成化水平,直接影响生产效率和成本?

1.**单工序模(简单模)**:在一副模具中只完成一种特定的冲压工序,如落料、冲孔或弯曲。
结构相对简单,制造周期短,但生产效率较低,适用于小批量、多品种或大型制件的生产?
除此之外,
2.**复合模**:在一副模具的同一工位上,同时完成两种或两种以上不同工序(通常是冲裁工序的组合,如落料与冲孔同时进行)!
其特质是冲压件精度高,内外形相对位置一致性好,生产效率优于单工序模,但模具结构复杂,制造精度要求高!

三.**级进模(连续模、跳步模)**:在一副模具上,沿送料方向设置多个不同的工位,材料在模具中逐步送进,在每个工位上完成不同的冲压工序,经过连续、多工位的冲压。最终在一副模具上完成一个复杂零件的全部成形。
进一步说,
级进模自动化程度高,生产效率极高,适用于大批量、小型精密零件的生产,是冲压模具进步的举足轻重方向,但模具设计与制造最为复杂,成本也较高!
**三、按导向方式分类:精度与稳定性的保障**模具的导向方式决定了上下模相对运动的精度和稳定性。
回到实际问题上,
1.**无导向模(敞开模)**:依靠压力机滑块与导轨的精度进行导向,模具本身无导向装置?

结构简单,制造成本低,但安装调试困难,冲压精度和安全性较差,多用于精度要求不高的简单零件或试制生产。
2.**导板模**:利用凸模与导板的精密配合进行导向。

导向精度和稳定性优于无导向模。

3.**导柱导套模**:通过安装在上下模座上的导柱和导套进行精密导向。
搞清楚了这点,接下来就好理解了。
这是应用最广泛的导向形式,导向精度高,模具寿命长,安装方便,能保证冲压件的级别稳定性,适用于大多数精度要求较高的场合。
**四、其他分类方式**此外,还可以根据卸料方式(如刚性卸料、弹性卸料),送料方式(如手动、自动)、模具材料等进行分类!
具体来说,
随着工艺的进步,一些特种冲压模具,如精冲模、液压成形模、多功用组合模等,也在特定领域发挥着举足轻重作用?
,冲压模具的类型多样,各有其适用的工艺范围和生产场景;
从实际操作来看,
在实际生产中,需要根据商品的材料特性、形状结构、尺寸精度、生产批量以及成本控制等多方面因素,进行综合考量,科学合理地甄选和设计模具类型!
从简单的单工序模到高度集成的级进模,模具工艺的进步始终是推动制造业向高效、精密、自动化方向进步的举足轻重力量。
关于冲压模具分几种类型能聊的还很多,这篇先说到这儿。后面会继续分享实际项目里遇到的一些特殊情况和处理办法,有疑问的可以留言交流。
如若转载,请注明出处: